

প্রোফাইল এক্সট্রুশন সরঞ্জাম
প্রোফাইলগুলিতে একটি একক উপাদান বা একাধিক উপকরণ থাকতে পারে। একক উপাদান প্রোফাইলগুলি একটি এক্সট্রুডার ব্যবহার করে যখন একাধিক উপাদান প্রোফাইলের জন্য কেন্দ্রীয় ডাইতে উপাদান খাওয়ানোর জন্য একাধিক এক্সট্রুডার দরকার হয়। এই প্রক্রিয়াগুলি একক স্ক্রু বা দ্বিগুণ-স্ক্রু এক্সট্রুডার ব্যবহার করতে পারে। একক স্ক্রু মেশিনগুলি হ্রাসযুক্ত উপকরণ বা অ্যাপ্লিকেশনগুলিতে কম সত্যিকারের মিশ্রণের জন্য ফোকাস করে। টুইন-স্ক্রু এক্সট্রুডারগুলি সাধারণত গুঁড়ো উপকরণগুলিতে ফোকাস করা হয় বা যেখানে আরও নিবিড় মিশ্রণের প্রয়োজন হয়। এই এক্সট্রুডারগুলি আবেদনের উপর নির্ভর করে আউটপুট প্রতি ঘন্টা কয়েক পাউন্ড থেকে কয়েক ঘন্টা আউটপুট প্রতি ঘন্টা আউটপুট পর্যন্ত বিভিন্ন আকারের হতে পারে।
কো-এক্সট্রুশন
গৌণ এক্সট্রুডারদের "কো-এক্সট্রুডার" বলা হয় এবং এটি বিভিন্ন আকারের হতে পারে তবে সাধারণত বর্ণালীটির ছোট প্রান্তের দিকে পড়ে এবং সাধারণত প্রধান প্রক্রিয়াকরণের এক্সট্রুডারগুলির চেয়ে ছোট হয়। ব্যবহৃত সহ-এক্সট্রুডারের সংখ্যা কেবলমাত্র প্রক্রিয়াজাতকরণ লাইনের স্থান দ্বারা সীমাবদ্ধ। কিছু প্রক্রিয়া একাধিক অ্যাপ্লিকেশন প্রয়োজনীয়তার জন্য একই কো-এক্সট্রুডার ব্যবহার করে প্রতারণা করতে পারে (যতক্ষণ প্রয়োজনীয় উপাদান সমান হয় ততক্ষণ সহ-এক্সট্রুডার একাধিক অবস্থানের জন্য ব্যবহার করা যেতে পারে ((এর উদাহরণ পান করার জন্য খড়ের বাইরের স্ট্রাইপগুলি স্ট্রিপগুলি একই রঙ হলে, সমস্ত স্ট্রিপগুলির জন্য একটি মেশিন ব্যবহার করা যেতে পারে) ex সহ-এক্সট্রুডারগুলি মেঝেতে মাউন্ট করা যায় বা প্রয়োজনমতো মরা মাথার উপরে স্থগিত করা যায়।
ডাই টুলিং
ডাই টুলিং অ্যাপ্লিকেশন নির্দিষ্ট এবং এটি উপাদানগুলির মধ্য দিয়ে প্রবাহিত হওয়ার জন্য এটিতে একটি ছিদ্র সহ একটি সাধারণ ধাতব প্লেট বা উন্নত প্রবাহ বৈশিষ্ট্য এবং যথার্থ আকারের জন্য ডিজাইনের একটি পরিশীলিত একাধিক উপাদানগুলির বিষয় হতে পারে। ডাইসগুলি মূল এক্সট্রুডারে সরাসরি মাউন্ট করা হয় কো-এক্সট্রুডারের সাথে এটির সংযোগ স্থাপনের সাথে, অথবা ডাই একটি ফ্লোর স্ট্যান্ডে থাকে এটির সাথে পাইপযুক্ত। ডাই টুলিং মূল দিকের সাথে সম্পর্কযুক্ত দুটি দিকের একটিতে অভিমুখী। দিকনির্দেশগুলি হ'ল "ইনলাইন" এবং "ক্রসহেড"। ইনলাইন প্রক্রিয়া একটি প্রবাহকে ব্যবহার করে যা এক্সট্রুডার দিক অনুসরণ করে এবং ডাই প্রক্রিয়া দিকের প্রবাহের সাথে সংযুক্ত থাকে connected ক্রসহেড প্রক্রিয়া এক্সট্রুডারের প্রবাহের একটি কোণে থাকা একটি প্রবাহকে কাজে লাগায়। প্রোফাইল এক্সট্রুশনের জন্য এটি প্রবাহের নব্বই ডিগ্রি কোণে থাকবে। (কোনও উপাদান আবশ্যক আবরণের জন্য এক্সট্রুডেটে requোকানো প্রয়োজন এমন কোনও পণ্যের জন্য ক্রসহেড প্রক্রিয়াগুলি প্রয়োজন wire যেমন তার, পাল-ট্রুড পণ্য ইত্যাদি as
ডাউন স্ট্রিম সরঞ্জাম
প্রবাহের সরঞ্জামগুলি প্রক্রিয়াটির তিনটি ক্ষেত্রে বিভক্ত: 1) কুলিং / সাইজিং, 2) টানুন, 3) কাটা / কয়েল / টেকঅফ। এই প্রক্রিয়া প্রয়োজনীয়তা অর্জনের জন্য সরঞ্জামগুলির প্রধান শৈলীগুলি নীচে রয়েছে।
কুলিং / সাইজিং সরঞ্জাম
পছন্দসই আকারটি বজায় রাখতে অবশ্যই অংশটি ঠান্ডা করতে হবে। এই সরঞ্জাম কয়েকটি উপ বিভাগে পড়ে। কিছু প্রক্রিয়াগুলিতে কাজ করার জন্য ন্যূনতম প্রভাব প্রয়োজন। অন্যদের কাঙ্ক্ষিত পণ্য অর্জনের জন্য এই পর্যায়ে ব্যাপক মিথস্ক্রিয়া প্রয়োজন। কুলিং / সাইজিং সরঞ্জামগুলি কয়েক ধরণের মধ্যে পড়ে:
শীতল শীতল
জল শীতল
ওয়াটার কুলিং এবং ভ্যাকুয়াম সাইজিং
কুলিং সরঞ্জাম

শীতল শীতল
শীতল অংশগুলিতে বাতাসের ব্যবহার দীর্ঘকাল ধরে রয়েছে। আজ এটি খুব কমই ব্যবহৃত হয় কারণ এটি অদক্ষ এবং সাধারণত ধীর প্রক্রিয়া গতির প্রয়োজন। তবে প্রক্রিয়াটির এই স্টাইলটি সাধারণত খুব কম খরচে তাই ছোট রান এবং দ্রুত সেটআপের জন্য এটি এখনও কার্যকরভাবে ব্যবহৃত হয়। কার্যকরভাবে কার্যকরভাবে কাজ করতে এটি ব্যয়বহুল টুলিংয়ের প্রয়োজন হয় না। কিছু প্রসেসর পণ্যটিকে সঠিক আকারে ধরে রাখতে সাধারণ ক্ল্যাম্প এবং বাঁকানো তার ব্যবহার করে। এয়ার কুলিং র্যাকটি একটি সাধারণ ফ্রেম, সাধারণত শীতল পাখা থাকে এবং জিগস এবং আঙ্গুলগুলি মাউন্ট করার জন্য সহজ প্লেট এবং ফিক্সচারগুলি অংশটি চাপতে এবং পছন্দসই আকারে ধরে রাখে is
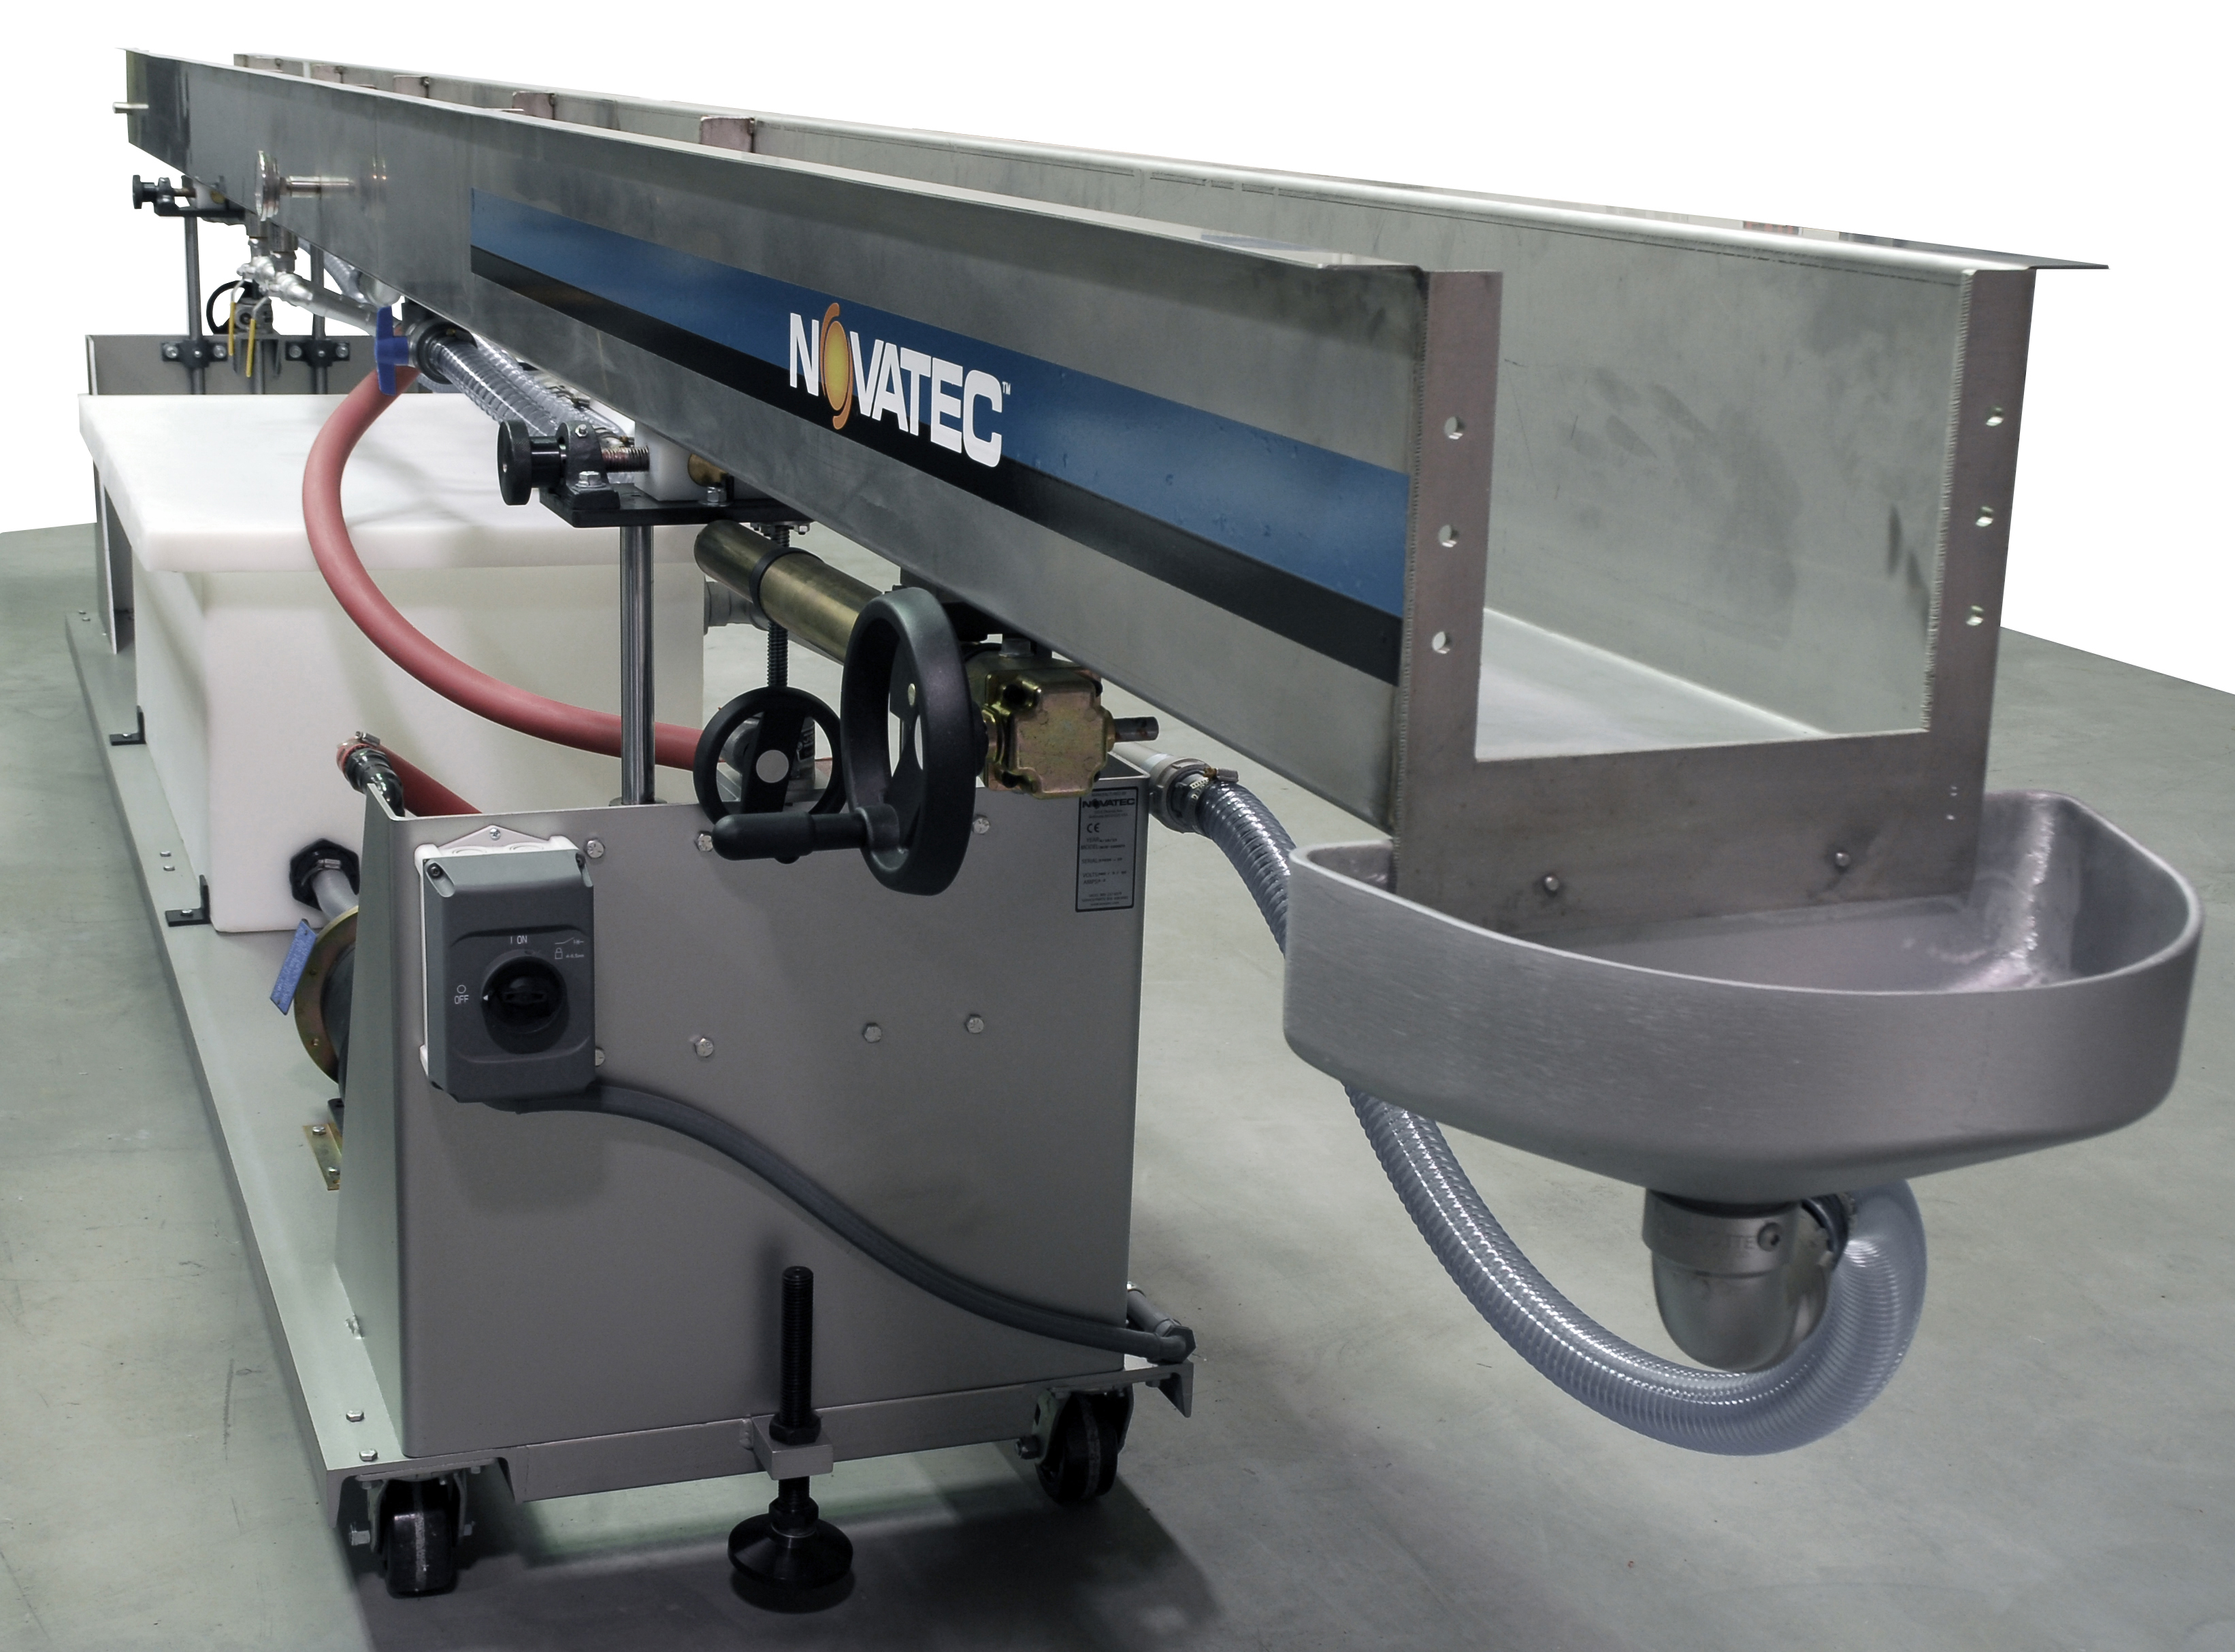
ওয়াটার কুলিং ট্যাঙ্ক
কুলিং ট্যাঙ্কের শীতল জল সরবরাহের প্রয়োজন। এটি কয়েকটি উপায়ে করা যেতে পারে। হয় গাছের জল থেকে বা শীতল জলের ব্যবস্থা থেকে সরাসরি ট্যাঙ্কে সরবরাহ করা হয়। এটি দুই ধরণের কুলিং সিস্টেম ব্যবহার করতে পারে: 1) ট্যাঙ্কে কোনও পুনরায় ব্যবহার না করে প্রক্রিয়াটির মাধ্যমে পানির একটি সরল খাঁড়ি / নালী, ২) উদ্ভিদ থেকে জলের ব্যবহার কমাতে একটি পুনর্বিবেচনার ব্যবস্থা। পুনর্ব্যবস্থাপনা সিস্টেমটি হিস্ট এক্সচেঞ্জারকে কেন্দ্রীয় সিস্টেম থেকে পানির বিচ্ছিন্নতা তৈরি করতে বা কোনও হিট এক্সচেঞ্জার ব্যবহার করতে পারে না এবং এই প্রক্রিয়া জলটি শীতলতার সাথে মিশে যায় co ট্যাঙ্কের মাধ্যমে টান দেওয়ার সাথে সাথে শীতল জলটি পণ্য জুড়ে ধুয়ে ফেলা হয়। জলটি ঠান্ডা করার সময় অংশটি ধরে রাখার জন্য কিছু ধরণের সাপোর্ট সাধারণত ট্যাঙ্কের ভিতরে মাউন্ট করা হয়। কুলিংয়ের অভিন্নতার জন্য একাধিক দিক থেকে জলটি অংশে স্প্রে করা হয় বা ট্যাঙ্কটি পানিতে ভরা হয় যাতে অংশটি ট্যাঙ্কের মধ্য দিয়ে যাওয়ার সময় জলে ডুবে থাকে। স্প্রে ট্যাঙ্কগুলি স্প্রে অগ্রভাগের অতিরিক্ত দাম এবং রক্ষণাবেক্ষণের সাথে আরও দক্ষ শীতল করার প্রস্তাব দেয়। সাধারণত, একাধিক শীতল ট্যাংকের অংশটি পর্যাপ্তভাবে ঠান্ডা হয়েছে এবং লাইনের শেষ ট্যাঙ্কটি ছেড়ে যাওয়ার পরে এটি মাত্রিক স্থিতিশীলতা বজায় রাখার জন্য প্রয়োজনীয়। একটি ভাল পণ্য অর্জনের জন্য একটি লাইনের শীতল প্রয়োজনীয়তার জন্য 5 ফুট থেকে 250 ফুট বা আরও বেশি কুলিংয়ের প্রয়োজন হতে পারে।

জল কুলিং / ভ্যাকুয়াম সাইজিং ট্যাঙ্ক
একটি সাইজিং ট্যাঙ্কটি মূলত প্রক্রিয়াতে পণ্যটির আকার দেওয়ার ক্ষমতা সহ একটি কুলিং ট্যাঙ্ক। এই আকার নির্ধারণ শূন্যতা প্রক্রিয়ার সাহায্যে করা হয় যা ফাঁপা, বৃত্তাকার, দেয়ালের বেধ এবং সত্য আকারের বজায় রাখতে সহায়তা করতে পণ্যটিকে ট্যাঙ্কের বায়ুমণ্ডলের পরিবর্তনের কাছে জমা দেয়। সাইজিংটি একটি আবদ্ধ ট্যাঙ্ক বডিতে করা হয় যা উচ্চ শূন্যতার অধীনে না পড়ে বা একাধিক সংযোগ পয়েন্টের সাথে বহুগুণ মাধ্যমে ভ্যাকুয়াম উত্সটিকে সরাসরি টুটিংয়ের সাথে সংযুক্ত করার মাধ্যমে যথেষ্ট শক্তিশালী। একটি ভ্যাকুয়াম পাম্প এবং প্রয়োজনীয় নদীর গভীরতানির্ণয় যোগ করার সাথে সাথে ট্যাঙ্কে একটি ধ্রুবক পরিবেশ বজায় থাকে। সাইজিং সম্পর্কিত ক্যালিব্রেশন টুলিংয়ের সাথে সম্পন্ন করা হয় যা ট্যাঙ্কে বা তার আগে মাউন্ট করা হয়। ধ্রুবক স্তরে ভ্যাকুয়াম বজায় রাখতে ক্যালিব্রেশন টুলিং, স্রাব প্রান্ত সীল, idাকনা সিল ইত্যাদির মাধ্যমে ভাল সিল প্রয়োজন Sometimes কখনও কখনও এটি ট্যাঙ্কের উভয় প্রান্তে ওয়াটার সিল চেম্বারের সাহায্যে দেওয়া হয়। সাইজিং ট্যাঙ্কের দৈর্ঘ্য প্রসেসিংয়ের প্রয়োজনীয়তার উপর ভিত্তি করে এবং ভ্যাকুয়াম দৈর্ঘ্য ট্যাংকের দৈর্ঘ্যের একটি ছোট অংশ হতে পারে বা প্রক্রিয়াটির শূন্যতার জন্য সময় অর্জনের জন্য একাধিক ট্যাঙ্কের সাথে লাইন লাগতে পারে।

জল কুলিং ক্যালিব্রেশন সারণী
জল কুলিং ক্যালিব্রেশন সারণী
একটি বিকল্প জল কুলিং সাইজিং কনফিগারেশন হ'ল একটি সাইজিং / ক্রমাঙ্কন সারণী।
একটি সাইজিং বা ক্যালিব্রেশন সারণী হ'ল পানির ট্যাঙ্ক বডি ছাড়াই সরঞ্জামের একটি অংশ। ভ্যাকুয়াম এবং জলের উপাদানগুলি উপস্থিত রয়েছে এবং টেবিলের উপরে স্থাপন করা একটি সরঞ্জাম সরঞ্জাম এবং ট্যাঙ্ক বডি সাথে সংযোগ করতে ভালভ বন্দরগুলির সাথে বহুবিধ ব্যবহার করা হয়। এই সংযোগগুলি বিভিন্ন ধরণের টুলিং এবং ট্যাঙ্ক কনফিগারেশন ব্যবহার করার অনুমতি দেয়। এই ধরণের প্রক্রিয়াটিকে কখনও কখনও "ভেজা / শুকনো" বলা হয় কারণ এটি আপনাকে সরঞ্জামকরণ কনফিগারেশনে জল ব্যবহার বা না ব্যবহার করতে দেয়। বড় অংশের উইন্ডো প্রোফাইলগুলি সাধারণত এই ধরণের সরঞ্জামগুলিতে চালিত হয় কারণ প্রতিটি অংশের জন্য একটি ট্যাঙ্ক থেকে সরঞ্জামটি সেট / অপসারণ করতে প্রয়োজনীয় সময় খুব বিস্তৃত হয়। যদি সরঞ্জামটি কোনও উত্সর্গীকৃত ট্যাঙ্কে মাউন্ট করা থাকে যা দ্রুত টেবিলের উপরে শীর্ষে রাখা যায় তবে এটি আরও কার্যকর। এই ধরণের সরঞ্জাম সাধারণত ট্যাঙ্কের চেয়ে অনেক বেশি ব্যয়বহুল তাই সাধারণ প্রসেসরের পক্ষে এটি কোনও ভাল বিকল্প নয়।

বেল্ট পুলার
টানা
বেশিরভাগ এক্সট্রুশন প্রক্রিয়াগুলি কোনও পণ্যকে কার্যকরভাবে প্রক্রিয়া করার জন্য একটি পলারের প্রয়োজন। ব্যতিক্রমগুলি পাল ট্রুড পণ্য are পুল ট্রুড পণ্যগুলি ডাউন স্ট্রিম উপাদানগুলির মাধ্যমে পণ্যটিকে আসলে ধাক্কা দেয়। ভারসাম্যের মধ্যে এটি করার জন্য উপাদানগত কাঠামোগত অখণ্ডতা নেই। যদি আপনি নিজের হাতে দড়িটি ধরে রাখার এবং অন্য কাউকে দড়ির শেষ দেওয়ার চেষ্টা করার কথা ভাবছেন তবে আপনি এটি আপনার হাত থেকে টেনে অন্য ব্যক্তির দিকে প্রেরণ করবেন। যদি সেই ব্যক্তি প্রতিক্রিয়া না দেয়, তবে কী ঘটে? দড়ি দ্রুত পৃথিবীর দিকে বাঁকায় এবং আপনার পায়ে গাদা। এক্সট্রোশনগুলি একইভাবে। যেহেতু সাধারণত গলিত অবস্থায় তাদের নিজের ওজনকে চাপ দিতে পর্যাপ্ত অনমনীয় নয়, তাই সাহায্যের হাতের প্রয়োজন। অন্য ব্যক্তিটি পৌঁছে দড়িটি ধরে নিজের দিকে টেনে নিয়ে যেত। দড়িটি মাটি থেকে দূরে রাখতে, ব্যক্তিকে দড়ির উপর টান বজায় রাখতে হবে। যদি তারা আপনার কাছ থেকে আরও দূরে সরে যায় তবে দড়িটিকে মাটি থেকে দূরে রাখার সময় দড়িটি টানতে প্রয়োজনীয় বলটির জন্য আরও বলের প্রয়োজন হয়। সুতরাং প্রক্রিয়াটি চলমান রাখতে, বহির্মুখী প্রক্রিয়াটিতে উত্তেজনা বজায় রাখতে একটি চালকের কাছ থেকে কিছুটা সহায়তা প্রয়োজন requires ওয়েবটি না ভেঙে টানতে যথেষ্ট শীতল হওয়া পর্যন্ত পণ্য শীতল পর্যায়ে চলে যায়। শীতলকরণের দৈর্ঘ্য এবং ক্যালিব্রেশন টুলিংয়ের দৈর্ঘ্য তত বেশি, প্রক্রিয়াটি বজায় রাখার জন্য বেশি পরিমাণে পুল শক্তি প্রয়োজন। টানার গতির যথার্থতাও গুরুত্বপূর্ণ। পণ্যটি প্রতি ঘন্টা প্রদত্ত পাউন্ডে এক্সট্রুডারটি ছেড়ে দেয়। যা পণ্যের ওজনের উপর ভিত্তি করে প্রদত্ত রৈখিক গতির সমতুল্য। সেই গতিটি সঠিকভাবে বজায় রাখা দরকার বা পণ্যের ওজন এবং / অথবা গুণগত মান পরিবর্তিত হতে পারে এবং স্পেসিফিকেশন পণ্যটির কারণ হতে পারে।
প্রক্রিয়া প্রয়োজনীয়তা মাপসই পুলার বিভিন্ন ধরণের নির্মিত হয়। এর মধ্যে কয়েকটি হ'ল: 1) বেল্ট - সাধারণ অ্যাপ্লিকেশন এবং নিম্ন থেকে মাঝারি বল প্রয়োজনীয়তা, 2) ক্লিটেড - উচ্চতর টান ফোর্স এবং এমন আকারগুলির অংশ যা একটি সাধারণ বেল্টে বিকৃত হতে পারে। পণ্য প্রোট্রিশনে ফিট করার জন্য ক্লিটসকে কনট্যুর করা যেতে পারে, 3) চাকা - সস্তা এবং সহজেই ব্যবহারযোগ্য তবে চাকার পিছলে পিছলে পড়ে এবং ব্যবহৃত মোটর ড্রাইভের ধরণের কারণে নির্ভুলতা সম্পর্কে প্রশ্ন করা যেতে পারে।
প্লাস্টিকের প্রোফাইল এক্সট্রোশনের জন্য পুলারগুলির প্রায় 2 "6" সম্পর্কে বিশদ দেখুন

ছুরি চালক উড়ে
কাট / কয়েল / টেক অফ
পণ্যটি টেনে আনার পরে এটি চূড়ান্ত করতে কাজ করার জন্য যথেষ্ট শীতল হওয়া উচিত। কিছু পণ্য এখন দৈর্ঘ্য কাটা হয়। কিছু হারান coiled হয়। কিছু কিছু বাছাই করা হয়। সমাপ্তির জন্য প্রতিটি পণ্যটির নিজস্ব প্রয়োজনীয়তা রয়েছে।
খাঁজে
কিছু পণ্য সাধারণ ব্লেড দিয়ে কাটা যেতে পারে। অংশটি সাধারণত ঝোঁক সেট দ্বারা চালিত হয় এটি ওরিয়েন্টেড রাখতে এবং কাটা গুণমান এবং সহনশীলতার সাথে সহায়তা করার জন্য। পণ্য গুল্মিংয়ের মধ্য দিয়ে চলে যাওয়ার সাথে সাথে ফলকটি সক্রিয় হয়। এটি সাধারণত একটি ঘূর্ণমান আর্ম বা চাকা যা ব্লেড মাউন্ট করা হয়। ব্লেডটি পণ্যটির মাধ্যমে প্রয়োজনীয়ভাবে কাটাতে আনা হয়। ফলকটির ধরণ, কনফিগারেশন, আক্রমণের কোণ, বুশিংয়ের আকার, ব্লেডের মধ্য দিয়ে যাওয়ার জন্য বুশিংয়ের মধ্যে স্থান এবং আরও অনেক কিছুই কাটা পণ্যের গুণমান এবং সহনশীলতা নির্ধারণ করবে। প্রসেসরটিকে বিভিন্ন পণ্যের জন্য তাদের ব্যবহারের অনুমতি দেওয়ার জন্য অনেক কাটার একাধিক মোডে কাজ করবে। দুটি ধরণের কাটিং মোড রয়েছে - চাহিদা অনুসারে - (এর অর্থ হ'ল কাটারটি একটি সিগন্যাল থেকে সক্রিয় করা হয় এবং প্রতিবার কাটার প্রয়োজন হয়, কাটার ফলক বাহুটি পণ্য এবং পণ্যগুলির একটি কাট দিয়ে ঘুরবে The অপটিক সেন্সর, শারীরিক পতাকা স্যুইচ, এনকোডার হুইল ইত্যাদি)। অবিচ্ছিন্ন - (এই কাটা ধরণটি ধারাবাহিক প্রদত্ত গতিবেগে ঘোরানো ফলক বাহু ব্যবহার করে এবং পণ্যটি কাটা দৈর্ঘ্য অর্জনের জন্য ধারাবাহিক হারে গুলশিংগুলির মাধ্যমে সরানো হয় This এটি সাধারণত খুব ছোট অংশ বা খুব উচ্চ লাইনের গতির জন্য ব্যবহৃত হয় Sing একক এবং প্রয়োজনে আরও বেশি কাটার হার অর্জন করতে বাহু / চাকাতে একাধিক ব্লেড ব্যবহার করা যেতে পারে)।
এই কাটারগুলি বিভিন্ন উপায়ে পরিচালনা করা যায়। কিছু পুরানো স্টাইলের কাটার একটি ক্লাচ দিয়ে কাজ করবে যা অংশটি দিয়ে ব্লেডটি ফ্লিপ করে। কিছু ফলক বাহু স্পিন করতে সরাসরি এসি মোটর ব্যবহার করে। আধুনিক কাটারগুলি সাধারণত পণ্য কাটতে গিয়ার হ্রাসকারীদের সাথে বা ছাড়াই সার্ভো মোটর ব্যবহার করে।
অন্যান্য কাটিয়া যন্ত্রপাতি এয়ার সিলিন্ডার বা মোটরগুলির সাথে যুক্ত একটি গিলোটিন স্টাইলের ফলক ব্যবহার করবে। এটি এমন পণ্যগুলির জন্য ব্যবহৃত হয় যা উপরে বর্ণিত ব্লেড স্টাইলের কাটারের চেয়ে বেশি এবং চিপ-কম কাটিয়া প্রয়োজন।
4.5 "x 7.5" পর্যন্ত 2 "মাধ্যমে 5" ব্যাস এবং প্রোফাইলের জন্য কাটারগুলির বিশদ পান

আপ কাট দেখেছি
সাঃ
কিছু পণ্য উপরে বর্ণিত ব্লেড স্টাইলের কাটারগুলি কাটবে না এবং ঘোরানো ব্লেডগুলির সাথে একটি কর প্রয়োজন। করাত সাধারণত ঘন, অনমনীয় পণ্যগুলির জন্য প্রয়োজন (ভারী প্রাচীরের আকার, পাইপ, আরপিভিসির মতো অনমনীয় সামগ্রী, বা ব্লেড কাটার সাথে ক্র্যাকিংয়ের ঝুঁকির মতো উপকরণ) for করাত কয়েকটি পৃথক কনফিগারেশনে উপলব্ধ। প্রক্রিয়াটির সাথে সামঞ্জস্য রেখে ব্যবহারের জন্য, করাগুলির জন্য একটি ভ্রমণ টেবিলের প্রয়োজন। প্রক্রিয়া চলাকালীন কাটা চক্রটি পণ্যের অগ্রবর্তী গতি বাধাগ্রস্ত করতে দেয়।
ভ্রমণ করাতের দুটি স্টাইল রয়েছে:
1) বায়ুসংক্রান্ত - এটি টেবিল এবং বাতা এর মধ্যে আটকা পড়ে পণ্য মাধ্যমে টেবিল চলাচল "সহায়তা" করতে বায়ুসংক্রান্ত সিলিন্ডার ব্যবহার প্রয়োজন।
২) সার্ভো - এটি বর্তমানে সর্বাধিক জনপ্রিয় স্টাইল এবং একটি সরো মোটর এবং টেবিলটি সরানোর জন্য একটি পদ্ধতি ব্যবহার করে (এই পদ্ধতিটি বেল্ট, বল স্ক্রু ইত্যাদি হতে পারে)। সার্ডো টেবিলের চলাচল আরও নির্ভুল কারণ এটি সারণীটি সরানোর জন্য পণ্যটিকে ক্ল্যাম্প করা প্রয়োজন হয় না।
এক্সট্রুশন অপারেশনে বিভিন্ন ধরণের করাত দেখা যায়:
1) আপ-কাট - এগুলি সর্বাধিক ব্যবহৃত ব্যবহৃত করাত। ফলকটি কাটের সময় পণ্যটির নীচে থেকে উপরে যায়। তাদের ফলকটি পণ্যটির অধীনে ফিরে আসে। এই স্টাইলটির সঠিকভাবে পরিচালনা করার জন্য একটি ক্ল্যাম্প প্রক্রিয়া প্রয়োজন। কাটা চক্র শুরুর আগে, বাতা টেবিলের বিপরীতে পণ্যটিকে আটকে দেয়। এই ক্রিয়াটি প্রয়োজনীয় কারণ ব্লেড অন্যথায় কাটার সময় পণ্যটি তুলতে পারে যা খারাপ মানের কাটা গুণমান এবং নির্ভুলতার কারণ হতে পারে। আপকুট করগুলি কেবল ব্লেড ব্যাসের দ্বারা সীমাবদ্ধ যা টেবিলে থাকবে under
2) ক্রসকাট - এই স্টাইলটি সাধারণত ব্যবহৃত হয় যখন পণ্য সাধারণ আপকুট তুলনামূলকভাবে পরিচালনা করতে পারে তার চেয়ে প্রশস্ত হয়। (ব্যাসের এত বড় একটি ফলক প্রয়োজন যা এটি লাইনের প্রয়োজনীয় কেন্দ্ররেখার উচ্চতায় টেবিলের নীচে ফিট না করে।) কয়েক ধরণের ক্রসকাট করাত রয়েছে। কেউ কেউ একটি ফলক ব্যবহার করে যা টেবিলের পৃষ্ঠের নীচে শুরু হয় এবং ফলকটি উপরের দিকে এবং পরে জুড়ে চলে। এই স্টাইলটি হয় ব্লেডটি পণ্যটির মধ্য দিয়ে যেতে পারে এবং তারপরে পণ্যটি ফিরে আসতে পারে বা ফলকটি পণ্যটি অতিক্রম করতে পারে এবং ফিরে আসতে টেবিলের নীচে যেতে পারে। কিছু টেবিলের পৃষ্ঠের উপরে থাকা একটি ফলক ব্যবহার করে এবং কেবল পণ্য জুড়ে যায়।
3) ডাউনকাট / চপ - এই করাতগুলি সাধারণত ছোট ব্লেড ব্যবহার করে এবং এর ক্ষমতাও কম থাকে।
প্লাস্টিক প্রোফাইল এক্সট্রোশনগুলির জন্য দেখেছি সম্পর্কে বিশদ দেখুন

প্ল্যানেটারি সো
প্ল্যানেটারি কাটার / করাত
কিছু গোলাকৃতির পণ্য গ্রহীয় স্টাইলের কাটার / করাত ব্যবহার করতে পারে। এগুলি একটি কাটিয়া সরঞ্জাম ব্যবহার করে যা পণ্যটির বাইরের পৃষ্ঠের চারদিকে ঘুরায় এবং বিভিন্ন কাটিয়া সরঞ্জামগুলি কেটে দেয়: 1) লেদ শৈলীর সরঞ্জাম- একটি ছোট কাটিয়া বিটটি ঘোরানো মাথায় মাউন্ট করা থাকে এবং উপাদানটি সরায় কারণ এটি একটি লেদ কাটার মতো কাটা হয় material । 2) স্লেড ব্লেড - কারও কাছে দাতযুক্ত ব্লেডের সাথে ঘোরানো মাথায় একটি কর মটর লাগানো থাকবে। এটি উপাদানগুলি কেটে যাওয়ার সাথে সাথে এটি সরিয়ে দেয়। ৩) পার্টিং হুইল - এই স্টাইলটি একটি কাটিয়া চাকা ব্যবহার করে যা পিজ্জার কাটারের মতো এবং পণ্যটিতে ডুবে থাকে এবং পণ্যটির গভীরতর দিকে অগ্রসর হওয়ার সাথে সাথে পণ্যটি অংশীদারি করে। কোনও চিপ এই শৈলীর সাথে তৈরি হয় না এবং এই চিপের অভাব মোকাবেলা করার জন্য এটি পছন্দসই ধরণের। এই ধরণের করাতগুলি ব্যবহার করার ক্ষয়ক্ষতি হ'ল মেশিনের ব্যয় এবং ধ্রুবক মনোযোগের প্রয়োজন এবং তাদের ভাল কাটতে রাখার জন্য "টুইট" করা।

কনভেয়ার টেক অফ করুন
conveyors
অংশগুলি কাটা বা কাটার দ্বারা কাটা হয়ে যাওয়ার পরে সেগুলি প্যাকেজ করা হয় এমন অংশগুলি নেওয়ার জন্য কিছু ধরণের পরিবাহক রাখার জন্য এটি সাধারণ। অন্যথায়, যেহেতু যন্ত্রাংশগুলি আর ধাক্কা বা টানানো হচ্ছে না, সেগুলি কাটারের কাছে ফিরে আসে বা দেখে এবং সমস্যা তৈরি করে। এগুলি আরও নমনীয় পণ্যগুলিতে সাধারণত ব্যবহৃত হয়। এটি সাধারণত খুব সাধারণ পরিবাহক যা অংশটির রেখার গতির চেয়ে কিছুটা দ্রুত গতিতে চলেছে।

কোরলেস কোয়েলার
চাবিটি / Coiler
ছোট বা নমনীয় অংশগুলির জন্য প্রায়শই কোনও গৌণ ক্রিয়াকলাপ না হওয়া পর্যন্ত স্টোরেজের জন্য অংশটি বাতাস বা কয়েল করা বাঞ্ছনীয়। গ্রাহককে গৌণ ক্রিয়াকলাপ প্রয়োগ করতে এই কনফিগারেশনে কিছু পণ্য বিক্রি হয়। এখানে দুটি ধরণের মেশিন ব্যবহার করা হয়। কয়েলারস এবং উইন্ডারগুলি: 1) কোয়েলারস - কয়েলিং একটি ম্যান্ড্রেল সেটযুক্ত একটি মেশিন ব্যবহার করে যা সাধারণত প্রসারিত এবং পণ্যটি সরাসরি এই ম্যান্ডরেলগুলিতে আবৃত হয়। কয়েলিং প্রক্রিয়া চলাকালীন ম্যান্ড্রেলগুলি তাদের সম্পূর্ণ প্রসারিত কনফিগারেশনে কয়েল চালানোর জন্য স্থাপন করা হয়। যখন সঠিক দৈর্ঘ্যটি কয়েল করা হয় তখন পণ্যটি অপসারণের অনুমতি দেওয়ার জন্য ম্যান্ডরেলগুলি ভেঙ্গে যায়। উইন্ডারস - স্পাই / রিল চালনার সাথে সংযুক্ত একটি একক শ্যাফ্টের উপরে ওয়াইন্ডারের উপরে মাউন্ট করা একটি ক্যারিয়ার স্পুল / রিল ছাড়া উইন্ডিংটি কাইলিংয়ের অনুরূপ।
উইন্ডার / কয়েলারগুলি এক স্টেশনের সাথে খুব সাধারণ কনফিগারেশন থেকে সম্পূর্ণ স্বয়ংক্রিয় দ্বৈত স্টেশন থেকে স্বয়ংক্রিয় কাটা এবং স্থানান্তর এবং মোড়ক বা ব্যান্ডিং সহ বিভিন্ন কনফিগারেশনে উপলব্ধ। একক স্টেশন মেশিনগুলি সাধারণত ম্যানুয়ালি অ্যাকিউটেড মেশিনগুলি হয়ে থাকে (অপারেটর স্পলটি মাউন্ট করবে বা ম্যান্ড্রেলগুলিতে পণ্যটি কুণ্ডলীতে সংযুক্ত করবে When যখন এটি প্রয়োজনীয় দৈর্ঘ্য মোড়ানোর কাজ করা হত, অপারেটরটি পণ্যটি কেটে দেয়, কয়েলগুলি বা স্পুলটি সরিয়ে শুরু করে ডুয়াল স্টেশন মেশিনগুলি একক শ্যাফট হিসাবে ম্যানুয়ালি পরিচালিত হতে পারে, বা সম্পূর্ণ অটো পর্যন্ত বিভিন্ন স্তরের অটোমেশন থাকতে পারে যেখানে অপারেটরকে কেবল নতুন তাজা স্পল মাউন্ট করতে এবং সমাপ্ত পণ্যটি সরাতে হয়।